
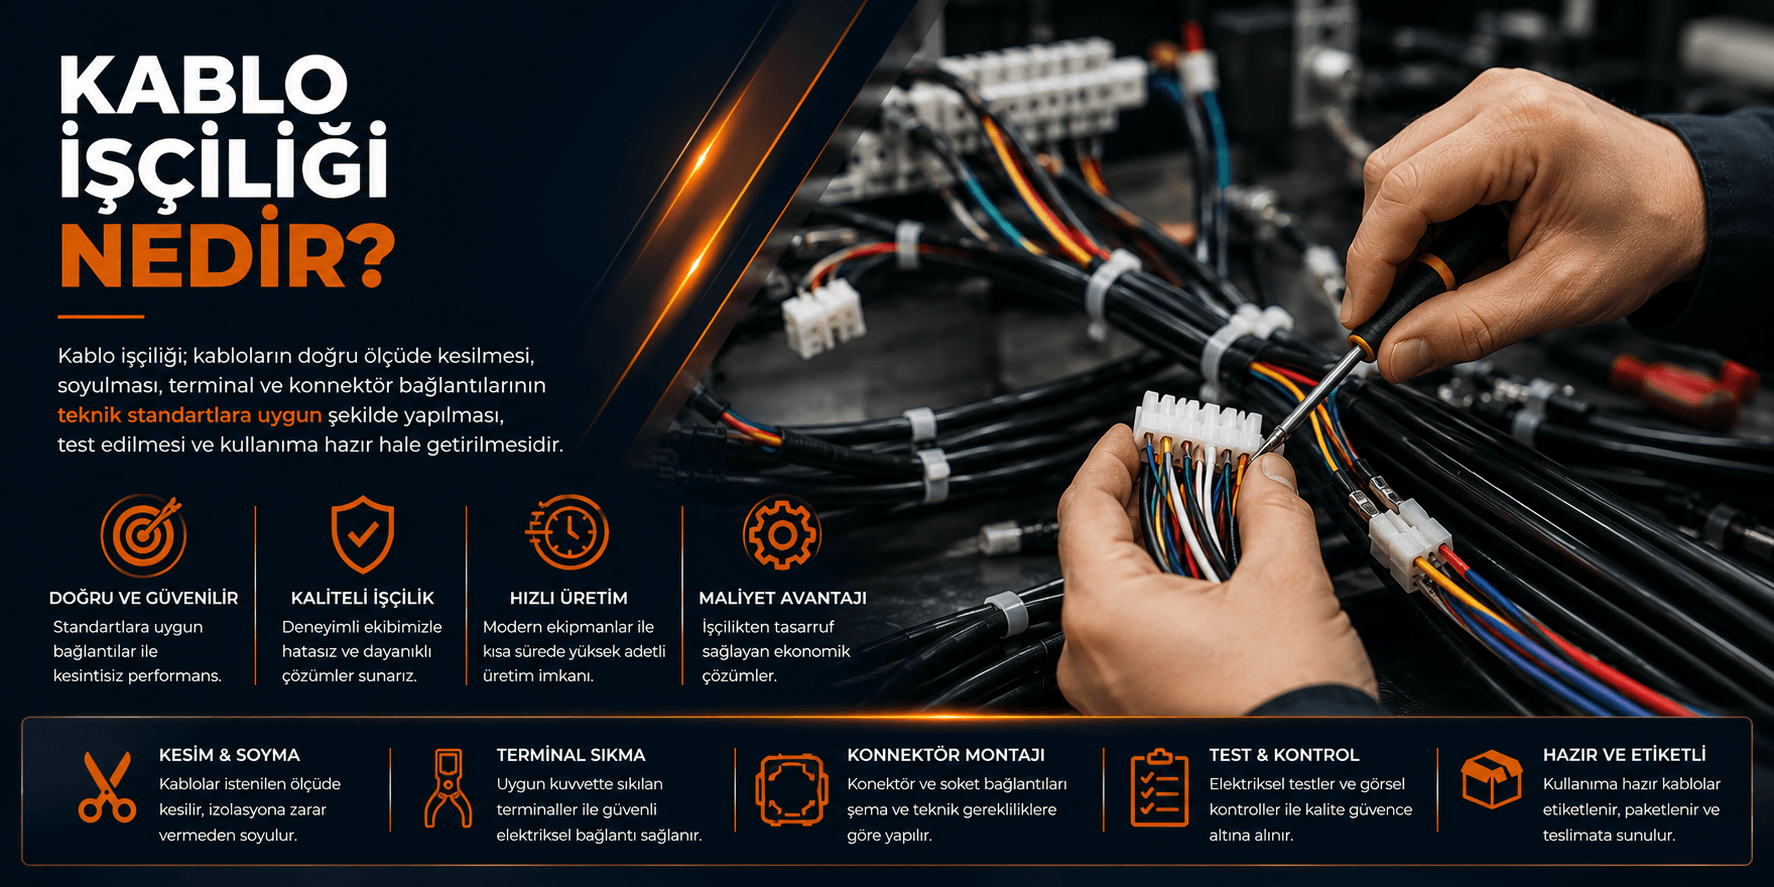
Kablo İşçiliği Nedir? Üretim Aşamaları ve Kalite Kriterleri
Elektronik cihazlardan endüstriyel makinelere, beyaz eşyadan otomotiv sistemlerine kadar pek çok ürünün çalışması kablo bağlantılarına bağlıdır. Kablolar güç, veri ve kontrol sinyallerini bileşenler arasında taşırken bağlantı noktalarındaki küçük bir hata bütün sistemin performansını etkileyebilir.
Kablo işçiliği, kablonun belirli bir uzunlukta kesilmesinden çok daha kapsamlı bir üretim sürecidir. Kablonun doğru ölçüde hazırlanması, izolasyonun iletkene zarar vermeden soyulması, terminalin uygun kuvvetle sıkılması ve konnektör bağlantılarının teknik şemaya göre yapılması gerekir. Üretim sonunda gerçekleştirilen ölçü ve elektriksel kontroller de hazırlanan kablonun kullanıma uygunluğunu doğrular.
Profesyonel kablo işçiliği sayesinde kablolar montaj hattına kesilmiş, uç işlemleri tamamlanmış, etiketlenmiş ve test edilmiş biçimde ulaştırılabilir. Bu yöntem üretim süresinin kısalmasına, bağlantı hatalarının azalmasına ve farklı siparişlerde aynı işçilik standardının korunmasına yardımcı olur.
Kablo İşçiliği Nedir?
Kablo işçiliği; farklı özelliklere sahip kabloların kullanılacağı sisteme göre kesilmesi, soyulması, sonlandırılması ve montaja hazır hâle getirilmesidir. Projenin kapsamına bağlı olarak tek bir kablo hazırlanabileceği gibi birden fazla kablonun bir araya getirildiği kapsamlı kablo grupları da üretilebilir.
Kablo işçiliği kapsamında uygulanabilecek başlıca işlemler şunlardır:
- Kabloların belirlenen ölçülerde kesilmesi
- Tek veya çift taraflı soyma
- Dış kılıfın açılması
- İç damarların hazırlanması
- Terminal ve yüksük sıkma
- Kablo pabucu uygulaması
- Lehimleme
- Konnektör montajı
- Pin yerleşimi
- Kablo gruplama ve demetleme
- Isı ile daralan makaron uygulaması
- Spiral ve örgülü kılıf kullanımı
- Etiketleme ve numaralandırma
- Elektriksel süreklilik testi
- Kısa devre kontrolü
- Ölçü ve görsel kontrol
- Paketleme ve sevkiyata hazırlama
Her kabloya aynı işlem uygulanmaz. Kullanılacak yöntem kablonun yapısına, iletken kesitine, bağlantı elemanına ve çalışma ortamına göre belirlenir.
Kablo İşçiliği Neden Önemlidir?
Bir kablonun kaliteli olması, bağlantının güvenilirliği için tek başına yeterli değildir. Uygun olmayan terminal, hatalı soyma ölçüsü veya yanlış pin bağlantısı kablonun işlevini yerine getirememesine neden olabilir.
Doğru kablo işçiliği şu konularda önem taşır:
- Elektriksel temasın kararlı kalmasını destekler.
- Bağlantı noktalarında ısınma riskini azaltır.
- Kablonun mekanik zorlanmalara karşı dayanımına katkı sağlar.
- Titreşim nedeniyle oluşabilecek gevşeme ve kopma riskini azaltır.
- Veri ve kontrol sinyallerinin daha kararlı iletilmesine yardımcı olur.
- Montaj sırasında yaşanabilecek ölçü ve uyumluluk problemlerini önler.
- Cihaz içerisindeki kablo düzenini iyileştirir.
- Bakım ve servis işlemlerini kolaylaştırır.
- Seri üretimde tekrar edilebilir bir bağlantı standardı oluşturur.
- Nihai ürünün çalışma güvenilirliğini destekler.
Özellikle seri üretimde aynı işlemin çok sayıda kabloda benzer sonuç vermesi gerekir. Manuel ölçüm ve uygun olmayan el aletleriyle gerçekleştirilen işlemler, operatöre bağlı farklılıkların ortaya çıkmasına neden olabilir.
Kablo İşçiliği Nasıl Yapılır?
Kablo işçiliği, teknik bilgilerin belirlenmesinden son kontrole kadar birbirini tamamlayan aşamalardan oluşur. Üretim yönteminin sipariş öncesinde doğru planlanması, malzeme kaybını ve bağlantı hatalarını azaltır.
Teknik Gereksinimler Belirlenir
İlk aşamada kablonun nerede ve hangi amaçla kullanılacağı değerlendirilir. Müşteri tarafından teknik çizim, kablo listesi, pin bağlantı tablosu veya fiziksel numune paylaşılabilir.
Üretim öncesinde şu bilgiler netleştirilmelidir:
- Kablo türü ve ürün kodu
- İletken sayısı ve kesiti
- Kablonun dış çapı
- İzolasyon ve dış kılıf yapısı
- Toplam kablo uzunluğu
- Uzunluk toleransı
- Birinci ve ikinci uç işlemleri
- Soyma ölçüleri
- Kullanılacak terminal veya pabuç
- Konnektör marka ve ürün kodu
- Pin bağlantı sıralaması
- Koruyucu parça ihtiyacı
- Etiketleme yöntemi
- Sipariş miktarı
- Test gereksinimleri
- Paketleme biçimi
Teknik bilgilerin yalnızca sözlü olarak aktarılması seri üretimde yorum farklılıklarına neden olabilir. Ölçülerin ve bağlantıların mümkün olduğunca çizim veya tablo üzerinden tanımlanması daha sağlıklı bir üretim süreci oluşturur.
Kablo ve Bağlantı Malzemeleri Seçilir
Kablo işçiliğinde kullanılacak bütün parçaların birbiriyle uyumlu olması gerekir. Terminalin kablo kesitine, konnektörün terminale ve bağlantı elemanlarının çalışma koşullarına uygun olması önemlidir.
Malzeme seçiminde şu faktörler değerlendirilir:
- Çalışma gerilimi ve akımı
- İletken kesiti
- Ortam sıcaklığı
- Nem ve sıvı teması
- Yağ ve kimyasal dayanımı
- Titreşim ve mekanik zorlanma
- Sabit veya hareketli kullanım
- Elektromanyetik parazit
- Cihaz içindeki montaj alanı
- İlgili ürünün teknik gereksinimleri
Motor, sürücü veya güç kablolarına yakın kullanılacak sinyal kablolarında ekranlama gerekebilir. Hareketli makine parçalarında kullanılacak kabloların ise tekrarlanan bükülmelere uygun yapıda seçilmesi gerekir.
Kablo Kesme İşlemi Yapılır
Kablolar teknik çizimde belirtilen uzunluklara göre kesilir. Seri üretimde otomatik kablo kesme makineleri kullanılması, ölçülerin üretim boyunca daha tutarlı kalmasına yardımcı olur.
Kesim uzunluğu belirlenirken kablonun cihaz içerisindeki güzergâhı, bağlantı payı, bükülme noktaları ve konnektör içinde kalan bölümler dikkate alınmalıdır. Gereğinden kısa kablolar bağlantı noktalarında gerilim oluşturabilir. Fazla uzun kablolar ise cihaz içerisinde düzensizliğe, sıkışmaya veya hareketli parçalara temas riskine yol açabilir.
Kesim yüzeyinin düzgün olması, özellikle çok damarlı ve ince iletkenli kablolarda sonraki işlemleri kolaylaştırır.
Kablo Soyma İşlemi Gerçekleştirilir
Kesilen kablonun izolasyonu, uygulanacak terminal veya bağlantı yöntemine uygun ölçüde çıkarılır. Soyma işlemi tek damarlı kablolarda yalnızca uç izolasyonunun alınması şeklinde olabilir. Çok damarlı kablolarda ise önce dış kılıf, ardından iç damarların izolasyonu hazırlanabilir.
Soyma sırasında şu noktalara dikkat edilmelidir:
- Soyma uzunluğunun bağlantı elemanına uygun olması
- İletken tellerin kesilmemesi
- İzolasyon üzerinde çatlak oluşmaması
- Dış kılıf açılırken iç damarların zarar görmemesi
- İletkenlerin ezilmemesi ve dağılmaması
- Her üründe benzer ölçünün korunması
Fazla soyulan bir kabloda iletkenin açıkta kalması elektriksel güvenlik ve kısa devre açısından risk oluşturabilir. Yetersiz soyma ise terminalin iletkenle tam temas kurmasını engelleyebilir.
Terminal Sıkma İşlemi Nasıl Yapılır?
Terminal sıkma veya krimpleme, soyulmuş kablo ucunun bir bağlantı elemanına mekanik olarak sabitlenmesidir. Terminal, kablo kesitine uygun bir kalıp ve kontrollü baskı kuvveti kullanılarak iletken üzerine sıkıştırılır.
Doğru bir terminal bağlantısında iletken teller terminalin elektriksel temas bölümünde bulunmalı, izolasyon ise mekanik tutunma bölümünde sabitlenmelidir.
Terminal sıkma işleminde şu kriterler kontrol edilir:
- Terminalin kablo kesitine uygunluğu
- Soyma uzunluğu
- İletkenin terminal içerisindeki konumu
- Terminal yönü
- Kullanılan baskı kalıbı
- Sıkma yüksekliği
- Baskının dengeli uygulanması
- İzolasyon tutucunun kapanma biçimi
- Terminal gövdesinde çatlak veya deformasyon bulunmaması
- Kablo ile terminal arasındaki çekme dayanımı
Yetersiz sıkılan terminal kullanım sırasında gevşeyebilir ve temas direncinin yükselmesine neden olabilir. Fazla baskı uygulanması ise terminali veya iletkeni zayıflatabilir.
Lehimli Kablo İşçiliği Nasıl Yapılır?
Bazı konnektörler, anahtarlar, sensörler ve elektronik bileşenler lehimli bağlantıya ihtiyaç duyar. Lehimleme işleminde kablo ile bağlantı noktası kontrollü sıcaklık ve uygun lehim malzemesi kullanılarak birleştirilir.
Kaliteli bir lehim bağlantısında yüzeylerin temiz olması, lehimin bağlantı alanına dengeli yayılması ve kablo izolasyonunun aşırı ısıdan korunması gerekir.
Lehimleme sırasında yapılabilecek hatalar şunlardır:
- Yetersiz sıcaklık nedeniyle zayıf bağlantı oluşması
- Gereğinden fazla ısı uygulanması
- İzolasyonun erimesi veya geri çekilmesi
- Fazla lehim kullanılması
- Komşu bağlantı noktalarının birleşmesi
- İletkenin mekanik olarak sabitlenmemesi
- Bağlantının hareket ederken soğuması
- Lehim sonrası temizlik yapılmaması
Lehim, kablonun mekanik yükünü tek başına taşımamalıdır. Bağlantı bölgesinde uygun sabitleme veya gerilim azaltıcı bir yapı kullanılması gerekebilir.
Konnektörlü Kablo Üretimi
Konnektörlü kablo üretiminde hazırlanmış kablo uçları, teknik şemada belirtilen konnektör yuvalarına yerleştirilir. Konnektörler erkek veya dişi yapıda olabileceği gibi kilitli, contalı, vidalı veya soketli farklı tasarımlara sahip olabilir.
Konnektör montajında aşağıdaki noktalar önemlidir:
- Terminal ve konnektör uyumu
- Doğru pin sırası
- Konnektörün bağlantı yönü
- Terminal kilidinin tam oturması
- İletken renklerinin teknik şemaya uygunluğu
- Conta ve ikincil kilit parçalarının yerleşimi
- Kablo çıkışında yeterli mekanik destek
- Karşı konnektörle fiziksel uyumluluk
Terminalin konnektör yuvasına yerleştirilmiş görünmesi tam olarak kilitlendiği anlamına gelmez. Montaj sonrasında hafif çekme kontrolü yapılarak terminalin konnektörden geri çıkmadığı doğrulanabilir.
Kablo Gruplama ve Demetleme Nedir?
Bir cihaz veya makine içerisinde birlikte kullanılacak kabloların belirli bir düzen içinde bir araya getirilmesine kablo gruplama denir. Birden fazla dala, farklı konnektörlere ve çeşitli uzunluklara sahip bağlantılar kablo demeti şeklinde hazırlanabilir.
Kablo gruplarında şu uygulamalar kullanılabilir:
- Kablo bağı
- Tekstil veya izolasyon bandı
- Plastik spiral
- Örgülü kablo kılıfı
- Koruyucu boru
- Isı ile daralan makaron
- Kablo kanalı ve sabitleme parçaları
- Dallanma ve yön etiketleri
Kabloların gereğinden fazla sıkı bağlanması izolasyon üzerinde baskı oluşturabilir. Dallanma noktalarının yanlış konumlandırılması ise kablo grubunun cihaz içerisine yerleşmesini zorlaştırabilir.
Kablo demeti hazırlanırken her bağlantı kolunun uzunluğu, konnektör yönü ve çıkış noktası teknik çizime uygun olmalıdır.
Isı ile Daralan Makaron Uygulaması
Isı ile daralan makaron, kablo bağlantılarında izolasyon ve mekanik koruma amacıyla kullanılır. Makaron, bağlantı bölgesine geçirilir ve kontrollü sıcaklık uygulanarak daraltılır.
Makaron uygulaması şu amaçlarla tercih edilebilir:
- Lehimli bağlantıların izole edilmesi
- Açık iletken bölgelerin korunması
- Kablo çıkışlarının desteklenmesi
- Dallanma noktalarının düzenlenmesi
- Kablo ve hat tanımlaması yapılması
- Bağlantı bölgesindeki mekanik yükün azaltılması
Makaron çapı ve daralma oranı kabloya uygun seçilmelidir. Gereğinden yüksek sıcaklık uygulanması kablo izolasyonuna ve plastik konnektörlere zarar verebilir.
Etiketleme Kablo İşçiliğinde Neden Önemlidir?
Bir pano, makine veya elektronik cihaz içerisinde farklı görevlere sahip çok sayıda kablo bulunabilir. Kabloların doğru biçimde tanımlanması montaj, bakım ve servis işlemlerini kolaylaştırır.
Etiketlerde şu bilgiler kullanılabilir:
- Ürün kodu
- Kablo numarası
- Bağlantı noktası
- Yön bilgisi
- Proje adı
- Üretim partisi
- Tarih veya izlenebilirlik kodu
Etiketlerin okunaklı olması, kullanım sırasında kolayca çıkmaması ve kablonun çalışma ortamına dayanması gerekir. Aynı görünüme sahip ancak farklı pin bağlantısı taşıyan kablolarda etiketleme özellikle önemlidir.
Kablo İşçiliğinde Kalite Kontrol Nasıl Yapılır?
Kablo işçiliğinde kalite kontrol yalnızca üretim sonunda yapılmamalıdır. İlk numuneden seri üretim sırasındaki ara kontrollere kadar farklı aşamalarda ürünün teknik gereksinimlere uygunluğu doğrulanmalıdır.
Görsel Kontrol
Kablo izolasyonunda kesik, ezilme veya yanma izi bulunup bulunmadığı incelenir. Terminal, lehim, konnektör, makaron ve etiket uygulamaları görsel olarak değerlendirilir.
Ölçü Kontrolü
Kablonun toplam uzunluğu, uç soyma ölçüleri, dallanma noktaları ve koruyucu parçaların konumları kontrol edilir.
Elektriksel Süreklilik Testi
Kablonun iki ucu arasında elektriksel iletim olup olmadığı ölçülür. Çok damarlı kablolarda her bağlantı hattı ayrı ayrı kontrol edilmelidir.
Kısa Devre Kontrolü
Bağlantılı olmaması gereken iletkenler arasında istenmeyen temas bulunup bulunmadığı incelenir.
Pin Dizilimi Kontrolü
Her iletkenin konnektör üzerindeki doğru pine bağlanıp bağlanmadığı teknik şemaya göre doğrulanır. Kablo süreklilik sağlasa bile yanlış pine bağlıysa sistem doğru çalışmayabilir.
Mekanik Bağlantı Kontrolü
Terminal ve kablo arasındaki bağlantının mekanik dayanımı değerlendirilir. Projenin gereksinimine göre kontrollü çekme testi uygulanabilir.
Fonksiyon Testi
Bazı kablolar, kullanılacağı cihaz veya özel bir test düzeneği üzerinde çalıştırılarak kontrol edilebilir. Bu yöntem kablonun gerçek kullanım koşullarındaki davranışını değerlendirmeye yardımcı olur.
Kablo İşçiliğinde Sık Yapılan Hatalar
Kablo hazırlama sürecinde yapılan küçük hatalar, montaj veya kullanım aşamasında ciddi sorunlara dönüşebilir.
En sık karşılaşılan işçilik hataları şunlardır:
- Kablonun yanlış ölçüde kesilmesi
- Ölçü toleranslarının dikkate alınmaması
- Soyma sırasında iletken tellerin kesilmesi
- İzolasyonun gereğinden fazla çıkarılması
- Kablo kesitine uygun olmayan terminal kullanılması
- Yanlış baskı kalıbının seçilmesi
- Terminalin eksik veya aşırı sıkılması
- Terminalin konnektöre tam kilitlenmemesi
- Yanlış pin bağlantısı yapılması
- Konnektör yönünün karıştırılması
- Yetersiz veya fazla lehim kullanılması
- Ekranlı kablonun hatalı sonlandırılması
- Kabloların aşırı sıkı demetlenmesi
- Kablo grubunun yanlış noktadan dallandırılması
- Hatalı etiketleme
- Elektriksel kontrol yapılmadan sevkiyata geçilmesi
Standart üretim talimatları, uygun makine ayarları ve numune onayı bu hataların azaltılmasına yardımcı olur.
Kablo İşçiliği Hangi Sektörlerde Kullanılır?
Kablo işçiliğine elektriksel veya elektronik bağlantı bulunan hemen her sektörde ihtiyaç duyulabilir.
Başlıca kullanım alanları şunlardır:
- Elektronik cihaz üretimi
- Endüstriyel otomasyon
- Beyaz eşya ve küçük ev aletleri
- Otomotiv ve yan sanayi
- Elektrik panoları
- Asansör ve yürüyen merdiven sistemleri
- Aydınlatma ekipmanları
- Ölçüm ve test cihazları
- Güvenlik sistemleri
- Telekomünikasyon
- Medikal cihazlar
- Sensör ve kontrol sistemleri
- Enerji ekipmanları
- Robotik uygulamalar
- Özel makine üretimi
- Isıtma ve soğutma sistemleri
Her sektörün çalışma koşulları farklı olduğundan kablo ve bağlantı elemanları kullanım alanına göre seçilmelidir.
Profesyonel Kablo İşçiliğinin Avantajları
Profesyonel kablo işçiliği, işletmelerin montaja hazır ve belirli kalite kriterlerine göre hazırlanmış kablolara ulaşmasını sağlar.
Üretim Süresini Kısaltır
Kabloların kesilmiş, soyulmuş, bağlantıları tamamlanmış ve test edilmiş biçimde teslim edilmesi ana montaj hattındaki hazırlık süresini azaltır.
Standart Üretimi Destekler
Makine ayarları ve üretim talimatları, aynı sipariş içerisindeki kabloların benzer ölçü ve bağlantı özelliklerinde hazırlanmasına yardımcı olur.
Malzeme Kaybını Azaltır
Planlı kesim, doğru soyma ayarı ve uygun terminal uygulaması kablo ve bağlantı elemanı kayıplarının azaltılmasını destekler.
İş Gücü Planlamasını Kolaylaştırır
Kablo hazırlama işlemlerinin dışarıdan temin edilmesi, işletmenin çalışanlarını ana üretim ve montaj faaliyetlerine yönlendirmesine imkân tanır.
Farklı Siparişlere Esneklik Sağlar
Projenin gereksinimlerine bağlı olarak numune, düşük adetli çalışma veya seri üretim gerçekleştirilebilir.
Montaj Hatalarını Azaltır
Etiketlenmiş ve test edilmiş kabloların kullanılması, montaj hattında yanlış bağlantı yapılma riskini azaltmaya yardımcı olur.
Kablo İşçiliği Hizmeti Alırken Hangi Bilgiler Verilmelidir?
Doğru teklif ve üretim planı hazırlanabilmesi için projenin teknik ayrıntıları açık biçimde paylaşılmalıdır.
Teklif talebinde şu bilgiler bulunabilir:
- Kablo marka ve ürün kodu
- İletken sayısı ve kesiti
- Kablo uzunluğu
- Ölçü toleransı
- Birinci ve ikinci uç işlemleri
- Soyma uzunlukları
- Terminal veya pabuç kodları
- Konnektör marka ve ürün kodları
- Pin bağlantı şeması
- Lehimleme gereksinimi
- Makaron ve koruyucu kılıf ihtiyacı
- Etiketleme yöntemi
- Üretim adedi
- Test kapsamı
- Paketleme biçimi
- Numune ihtiyacı
- Planlanan teslimat tarihi
Mevcut bir ürün üzerinden üretim yapılacaksa fiziksel numune paylaşılabilir. Bununla birlikte ölçülerin ve bağlantı bilgilerinin teknik dokümana dönüştürülmesi, sonraki siparişlerde aynı üretim yapısının korunmasını kolaylaştırır.
Doğru Kablo İşçilik Firması Nasıl Seçilir?
Kablo işçilik firması seçilirken yalnızca birim fiyat değerlendirilmemelidir. Hatalı hazırlanan bir kablonun üretim hattında oluşturacağı zaman kaybı veya nihai üründe meydana getireceği arıza, toplam maliyeti artırabilir.
Firma seçiminde şu kriterler dikkate alınabilir:
- Farklı kablo türlerini işleyebilme kapasitesi
- Otomatik kesme ve soyma ekipmanları
- Terminal ve konnektör uygulama deneyimi
- Uygun krimp kalıplarının kullanılması
- Lehimleme kabiliyeti
- Teknik çizim ve pin şemasıyla çalışabilme
- Numune üretim imkânı
- Elektriksel test altyapısı
- Ölçü ve işçilik kontrolleri
- Kablo gruplama yeteneği
- Etiketleme ve paketleme seçenekleri
- Düşük ve yüksek adetli üretime uygunluk
- Teslimat planına uyum
- Teknik iletişim ve üretim desteği
Seri üretim öncesinde numune hazırlanması; kablo ölçüsü, bağlantı yönü, konnektör uyumu ve cihaz üzerindeki montaj koşullarının doğrulanmasını sağlar.
Projeye Özel Kablo İşçiliği Çözümleri
Kablo işçiliği; elektriksel bağlantının güvenilirliği, montaj kolaylığı ve üretim sürekliliği açısından önemli bir süreçtir. Kesme, soyma, terminal sıkma, lehimleme ve konnektör montajı gibi işlemlerin kablo yapısına uygun ekipmanlarla gerçekleştirilmesi gerekir.
Başarılı bir üretim için kablo türü, ölçüler, bağlantı elemanları, pin sıralaması, koruyucu uygulamalar ve test kriterleri üretim öncesinde netleştirilmelidir. Onaylı numune ve teknik doküman üzerinden yürütülen çalışmalar, seri siparişlerde aynı işçilik standardının korunmasına yardımcı olur.
MKB Elektronik, farklı sektörlerin ihtiyaçlarına yönelik projeye özel kablo işçiliği hizmetleri sunmaktadır. Kesme, soyma, terminal, lehimleme, konnektör, gruplama, etiketleme ve kontrol işlemleri teknik gereksinimlere göre planlanarak kablolar montaja hazır biçimde üretilebilir.
Sık Sorulan Sorular
Kablo işçiliği nedir?
Kablo işçiliği; kabloların belirlenen ölçülerde kesilmesi, uçlarının hazırlanması, terminal veya konnektörlerle sonlandırılması ve gerekli kontrollerden geçirilmesidir.
Kablo işçiliğine hangi işlemler dâhildir?
Hizmet kapsamına göre kesme, soyma, terminal sıkma, lehimleme, konnektör montajı, kablo gruplama, makaron, etiketleme ve elektriksel test işlemleri uygulanabilir.
Her kabloya aynı işçilik uygulanabilir mi?
Hayır. Üretim yöntemi kablonun kesitine, damar sayısına, izolasyon yapısına, kullanılacak bağlantı elemanına ve çalışma ortamına göre belirlenir.
Kablo işçiliğinde numune neden önemlidir?
Numune üretimi; ölçülerin, bağlantı elemanlarının, konnektör yönünün ve pin sıralamasının seri üretim öncesinde kontrol edilmesini sağlar.
Terminal sıkma ile lehimleme arasındaki fark nedir?
Terminal sıkmada bağlantı mekanik baskıyla oluşturulur. Lehimlemede ise bağlantı lehim malzemesi ve kontrollü sıcaklık kullanılarak gerçekleştirilir. Uygun yöntem bağlantı elemanına ve çalışma koşullarına göre seçilir.
Hazırlanan kablolar test edilebilir mi?
Evet. Kablolara süreklilik, kısa devre, pin sıralaması, ölçü, görsel ve mekanik bağlantı kontrolleri uygulanabilir.
Kablo işçilik fiyatları nasıl belirlenir?
Kablo işçilik fiyatları; kablo türü, üretim adedi, uygulanacak uç işlemleri, terminal ve konnektör sayısı, lehimleme ihtiyacı, test kapsamı ve paketleme biçimine göre değişir.